1
Vše začínalo už v hruškovém sadu
Strom se kácel ideálně v zimě, kdy neobsahoval mízu a dřevo při sušení méně pracovalo. Na vrchní desku formy se vybíralo především hruškové dřevo, případně jiné ovocné nebo exotické dřeviny. Muselo být homogenní, s hustými léty, dobře opracovatelné a zároveň ne příliš tvrdé, aby se při práci nelámala dlátka. Pro spodní vrstvy se používalo lehčí dřevo, například smrk, topol nebo olše, aby byla hotová forma při tisku lépe ovladatelná.
Na pile se dřevo rozřezalo na desky silné přibližně tři centimetry. Tím ale práce teprve začínala. Materiál musel nejprve pět let zrát venku v hráni a další dva roky dosychat například na půdě. Teprve poté se vybíraly části bez suků, prasklin a dalších vad. Vyřezané kusy se ještě přibližně měsíc nechávaly „vykroutit“, aby si dřevo definitivně sedlo.
2
Spárovka a dokonalá rovina
Následovalo hoblování a lepení do takzvané spárovky. Dříve se používal kostní klih, dnes voděodolná lepidla. Vrchní hrušková deska o síle přibližně 1,8–2 cm se lepila se dvěma vrstvami lehčího dřeva. Celý blok se následně stáhl do rámového lisu a čekalo se, až lepidlo dokonale zaschne. Poté se povrch znovu hobloval do absolutní roviny. Každá nepřesnost by se totiž později otiskla do látky.
3
Přenesení vzoru
Když byla deska připravena, dostal formíř od návrháře nebo mistra z kartounky kresbu vzoru. U modrotiskových forem šlo většinou o jednobarevný motiv, který se překreslil přímo na formu. U barevných tisků byla práce mnohem složitější. Každá barva měla vlastní formu a jednotlivé vrstvy se při tisku musely přesně potkat v takzvaném soutisku.
K přenosu vzoru sloužil speciální lakpapír, jehož výroba trvala i několik dnů. Obyčejný balicí papír se opakovaně natíral fermeží, až zprůhledněl, a následně několika vrstvami šelaku. Poté se přiložil na kresbu a speciální kovovou tužkou se vzor vyškrábal do povrchu. Do vzniklých linií se vetřela tiskařská čerň a celý motiv se pomocí kovového kladívka překlepl na dřevo.
U plošných vzorů se vnitřní části ještě vyplňovaly bílou barvou, aby formíř přesně viděl, kde bude plná plocha tisku a kde může sekat. Dnes se často používá transferový papír a pauzovací fólie, tehdy však šlo o čistě ruční a velmi přesnou práci.
4
Dřevěná forma
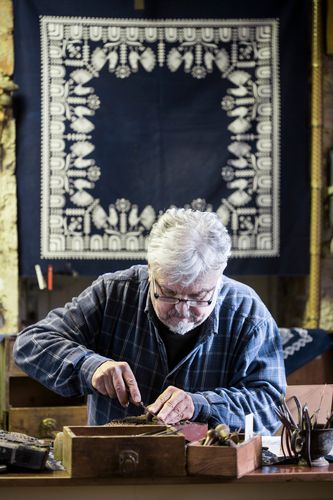
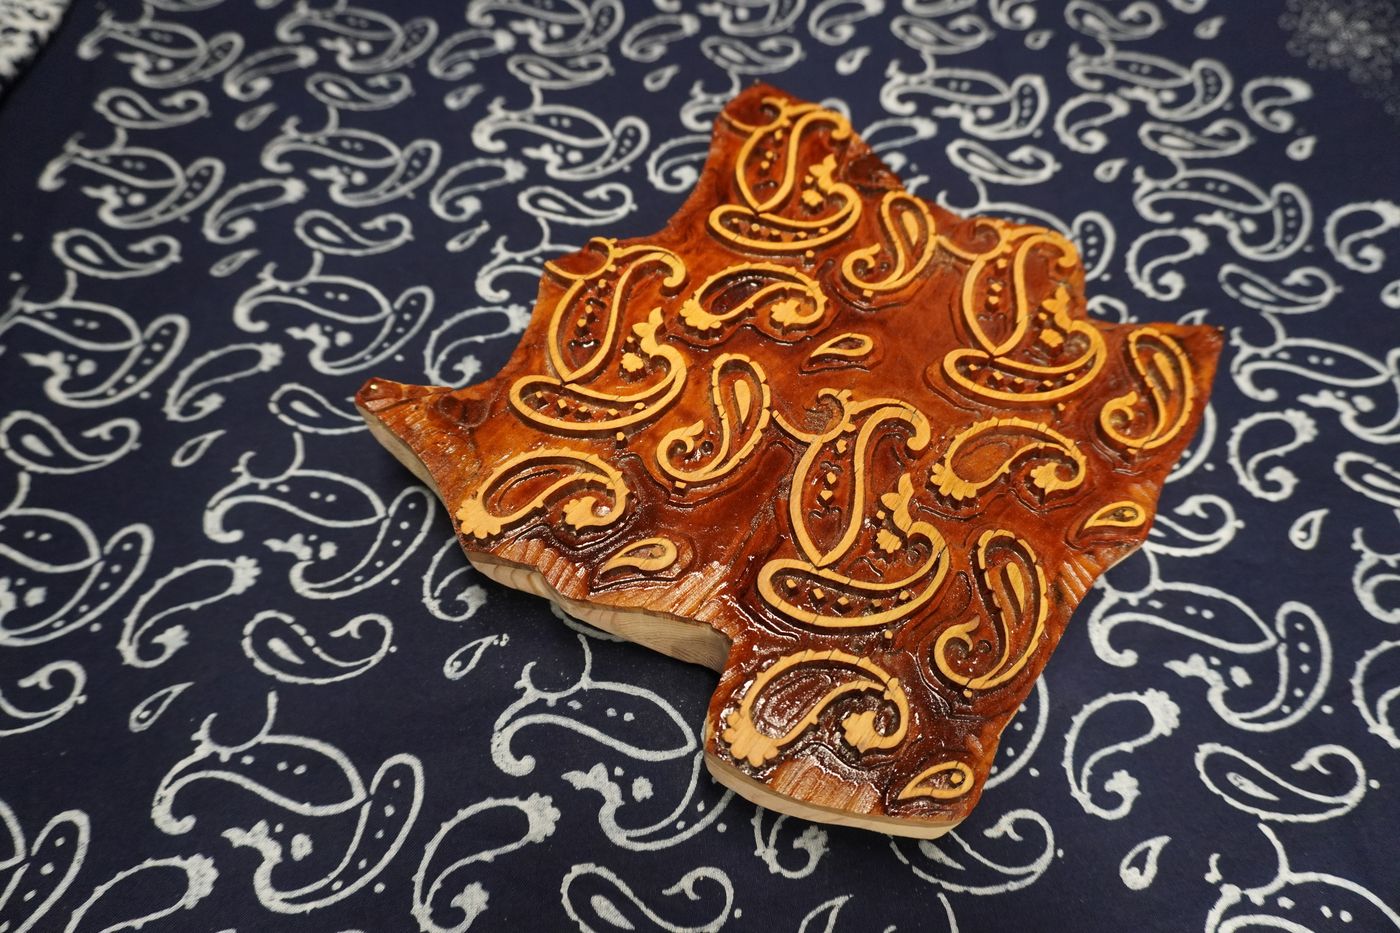
Samotné sekání bylo mimořádně náročné. Kontury se nejprve speciálními dlátky nahrubo obsekaly několik milimetrů od vzoru, aby dřevo při finálním řezu nepraskalo směrem do motivu. Dřevo se natíralo napouštěcí fermeží, která jej změkčila, a dlátka se před prací vpichovala do včelího vosku. Díky tomu lépe klouzala do dřeva a zároveň vznikla na ostří ryska určující hloubku řezu.
Vzory se vysekávaly do hloubky přibližně 5–8 mm. Po hrubém obsekání následovalo dlouhé a pečlivé dočišťování detailů. Do rohů formy se vkládaly takzvané raportní piky, na Moravě nazývané onzec, podle nichž tiskař přesně napojoval vzor při nekonečném tisku látky.
5
Vytloukané formy
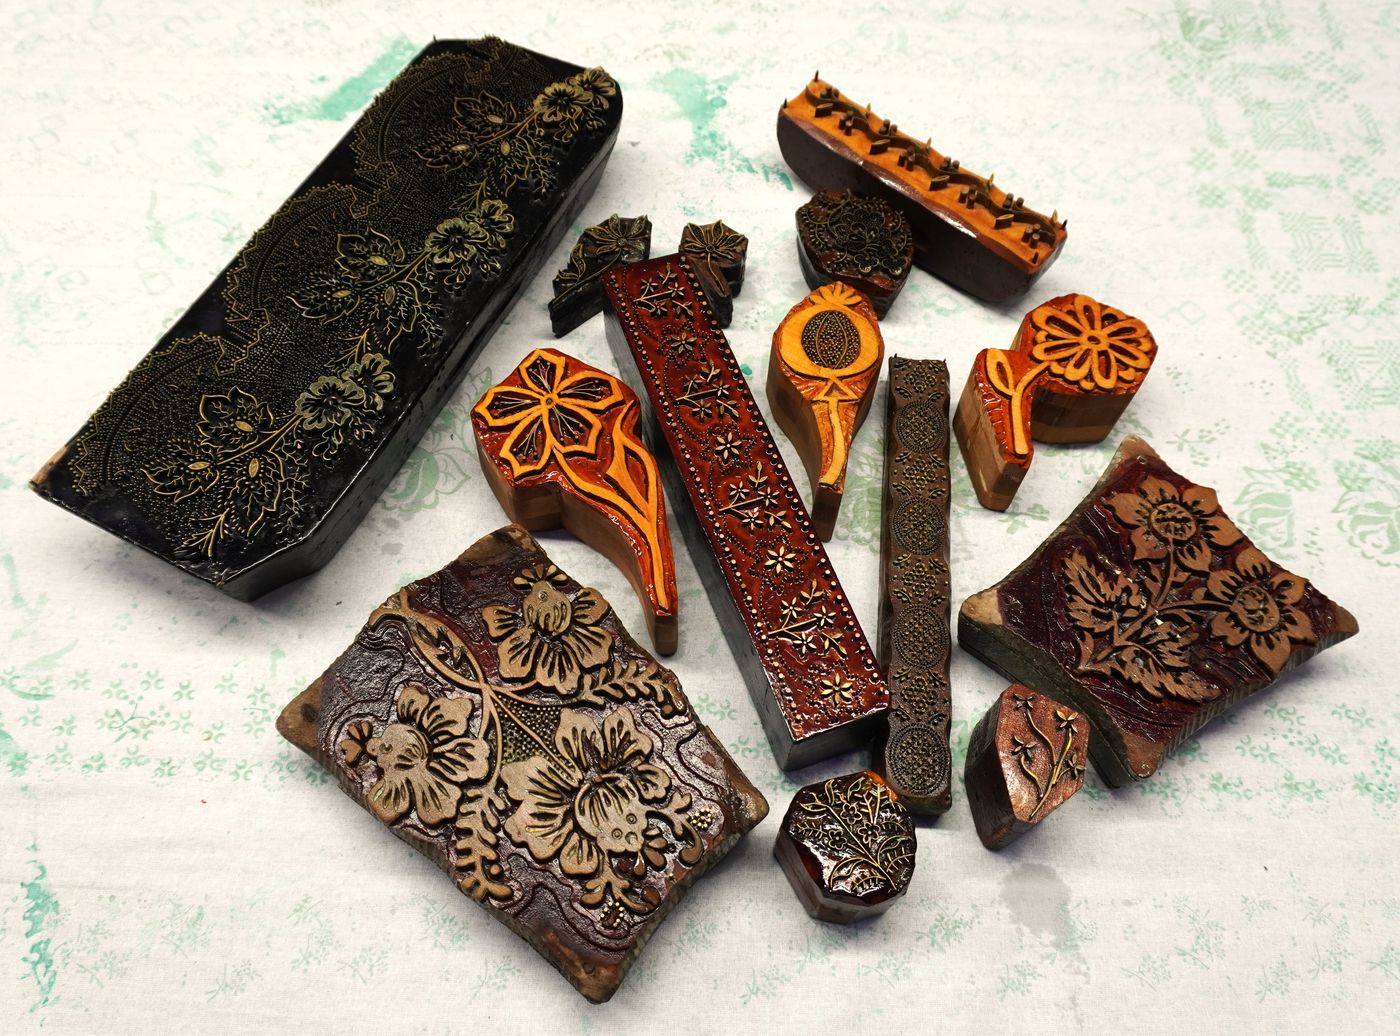
Ještě složitější byly vytloukané formy. Formíř pro ně potřeboval mosazný drát, který na speciálním stroji zvaném cíbank protahoval přes ocelové matrice různých tvarů. Vznikaly tak jemné profily připomínající kapky, slzičky nebo drobné ornamenty.
Do předem vysekaných drážek hlubokých 5–8 mm se následně vtloukaly drobné plíšky a drátky. Každý kousek musel být přesně napilován a zatlučen pomocí speciálního držáku podobného verzatilce. Drobné detaily, například tečky nebo kapičky, se předsekávaly jehlou nebo jemným vrtáčkem. I zde byly v rozích umístěny raportní piky pro přesné navazování vzoru.
6
Broušení, gryfy a kontrola
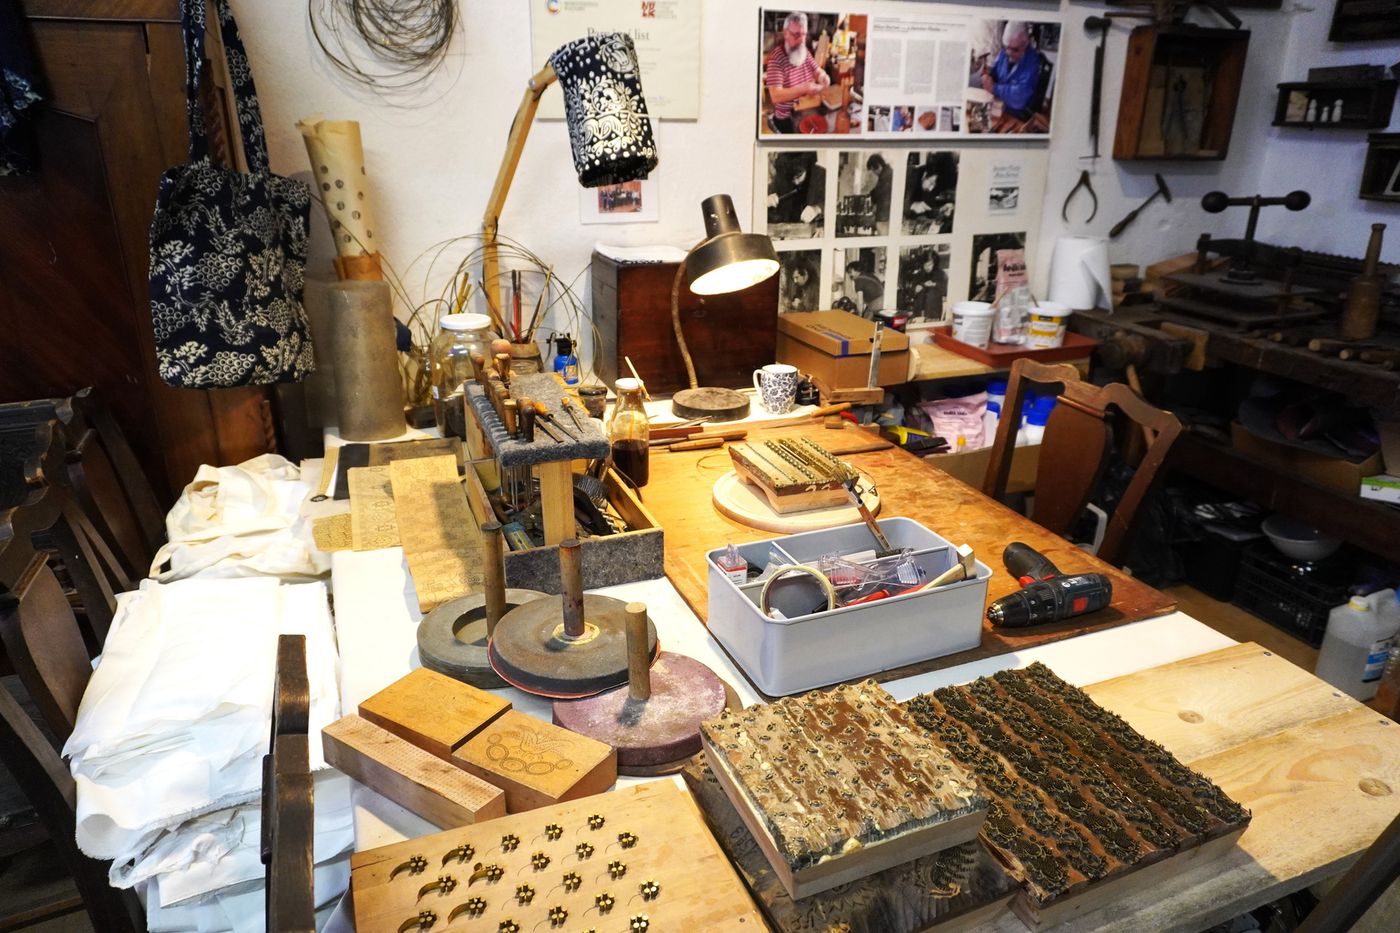
Hotové formy se pečlivě brousily, aby byl jejich povrch dokonale rovný. Poté se na pásové pile odlehčovaly a hrany se ručně upravovaly dlátem, aby při tisku nevznikaly nechtěné otisky. Na zadní straně se vyřezávala držadla zvaná gryfy. Jejich rozteč se přizpůsobovala tomu, zda formu používala žena nebo muž – ženské formy měly gryfy blíže k sobě, mužské širší a dál od sebe.
Po dokončení se vzorová strana natřela šelakem, který uzavřel povrch dřeva. U barevných forem následovalo ještě takzvané naprášení, při němž se na plošném vzoru vytvořila jemná mechová vrstva lépe držící barvu. Každá hotová forma se musela zkontrolovat otiskem na pauzovací papír. Na prosvětlené desce se ověřovalo, zda raporty dokonale navazují a u barevných forem také to, jestli bude soutisk přesný.
7
Kompozitní formy
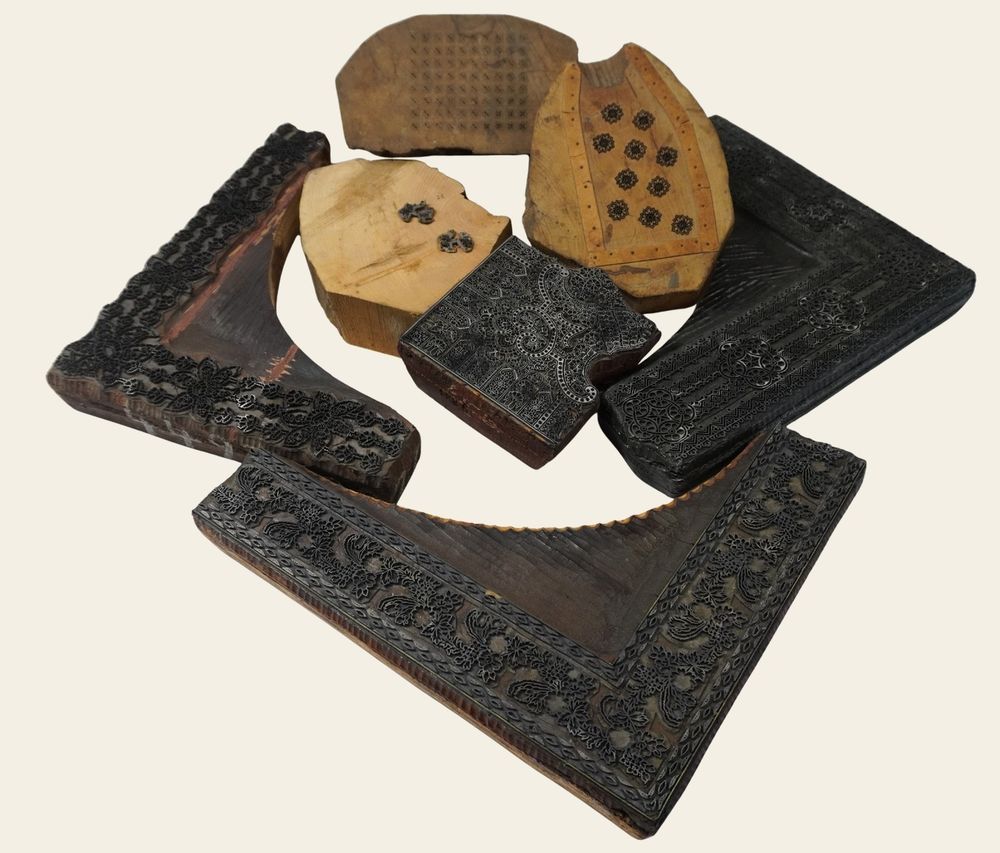
Vedle dřevěných a vytloukaných forem existovaly také formy kompozitní, které představovaly poslední vývojovou fázi ručních forem. Vzor se nejprve vypálil do lipového špalku pomocí rozpálené jehly nebo dlátka. Okolo motivu se vytvořil prostor pro odlitek a následně se do něj nalila slitina kovů s nízkým bodem tání, složená z cínu, olova, bismutu a antimonu. Po vychladnutí se odlitek upevnil na formu malými hřebíčky. Tyto formy se už většinou nepoužívaly v ruce, ale upevňovaly se do speciálních rámů, aby byl soutisk co nejpřesnější. Dnes jde o téměř zapomenutou technologii.